

«¿Esta pieza la necesito de 3, 4 o 5 ejes?» Es una de las dudas más habituales cuando se encarga mecanizado CNC, y tiene consecuencias directas en el precio, el plazo y la calidad del resultado. Más ejes no significa «mejor»: significa más capacidad para geometrías complejas, pero también más coste. La clave es entender qué resuelve cada configuración para no pagar de más ni quedarte corto. Te lo explicamos con ejemplos prácticos.
Qué significa «ejes» en mecanizado CNC
Los ejes son las direcciones en las que la máquina puede mover la herramienta y la pieza durante el corte. Cuantas más direcciones, más complejas pueden ser las formas que se mecanizan en una sola preparación. En el mecanizado CNC, las configuraciones más habituales son de tres, cuatro y cinco ejes.
Mecanizado de 3 ejes: el estándar versátil
Una fresadora de 3 ejes mueve la herramienta en las tres direcciones lineales del espacio: X, Y y Z. Es la configuración más extendida, la más económica y la que resuelve la mayoría de piezas «normales».
Funciona muy bien para piezas prismáticas, placas, soportes y cualquier geometría que se trabaje principalmente desde arriba. Su limitación es que solo accede a la pieza desde una orientación: si necesitas mecanizar varias caras, hay que parar, voltear la pieza y volver a referenciarla. Cada reposicionamiento añade tiempo y una pequeña incertidumbre dimensional entre caras.
Para la mayoría de proyectos, 3 ejes es suficiente y es la opción más rentable. Solo cuando la geometría obliga a acceder a la pieza desde varios ángulos compensa subir de nivel.
Mecanizado de 4 ejes: añade rotación
El cuarto eje incorpora un giro (habitualmente el eje A, una rotación alrededor del eje X). En la práctica, esto permite montar la pieza una sola vez y girarla para trabajar varias caras sin desmontarla.
Es ideal para piezas con elementos distribuidos alrededor de un cilindro —taladros radiales, ranuras en distintas caras, fresados perimetrales— y para reducir el número de amarres. Al mecanizar más caras en una sola sujeción, se gana precisión entre ellas y se acorta el proceso frente a hacerlo por fases en 3 ejes.
Mecanizado de 5 ejes: para lo complejo de verdad
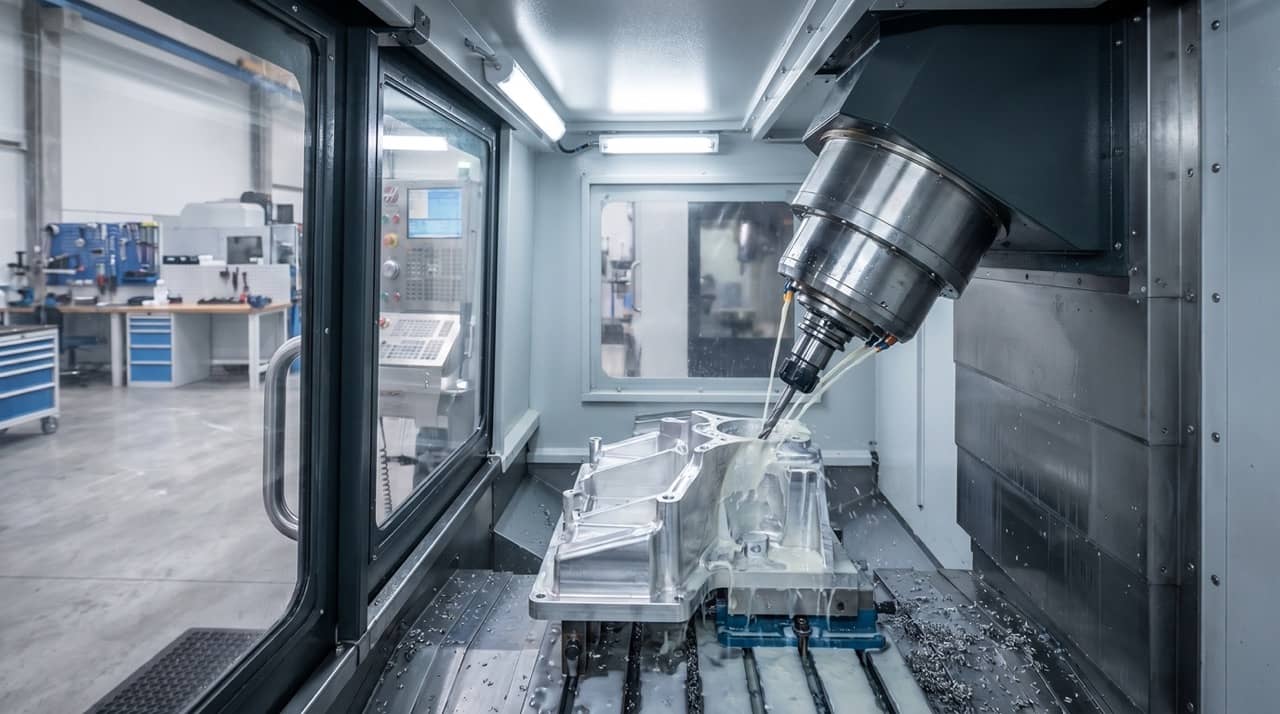
El mecanizado de 5 ejes suma dos giros a los tres movimientos lineales. La herramienta puede orientarse en casi cualquier ángulo respecto a la pieza, lo que permite mecanizar hasta cinco caras en una única preparación y abordar superficies curvas compuestas: álabes, impulsores, geometrías aeronáuticas, implantes, moldes con contornos libres.
Sus ventajas son dos. Primera, accede a formas imposibles para 3 ejes. Segunda, al hacer la pieza en una sola sujeción, evita los errores acumulados de los reposicionamientos y consigue tolerancias muy ajustadas entre superficies. A cambio, es la configuración más cara: máquinas más complejas, programación más sofisticada y mayor coste por hora.
Comparativa para decidir
| 3 ejes | 4 ejes | 5 ejes | |
|---|---|---|---|
| Complejidad de pieza | Baja-media | Media | Alta |
| Caras por amarre | 1 | Varias (giro) | Hasta 5 |
| Superficies curvas complejas | Limitado | Limitado | Sí |
| Coste relativo | Menor | Medio | Mayor |
| Indicado para | Placas, soportes | Piezas con caras alrededor de un eje | Geometrías libres, alta precisión |
El error más caro: pedir más ejes de los necesarios
Existe la idea de que «de 5 ejes siempre es mejor». No lo es. Mecanizar en 5 ejes una pieza que se resuelve perfectamente en 3 encarece el trabajo sin aportar nada. El criterio correcto no es buscar la máquina más sofisticada, sino la mínima capacidad que fabrica tu pieza con la calidad requerida.
La decisión depende de cuatro factores: la complejidad de la geometría, las caras que hay que trabajar, las tolerancias entre superficies y el volumen. Una pieza sencilla en serie corta no justifica 5 ejes; una pieza con contornos compuestos y tolerancias estrictas, sí.
Si subcontratas, no tienes que elegir la máquina
Cuando fabricas con tu propio parque de máquinas, eliges en función de lo que tienes disponible, y eso a veces obliga a forzar una pieza a una configuración que no es la ideal. Al subcontratar desaparece esa restricción: cada pieza puede ir a la máquina exacta que necesita.
Como especialistas en subcontratación, analizamos tu plano y decidimos si la pieza se resuelve en 3, 4 o 5 ejes, y la asignamos al taller con la máquina adecuada. Tú no tienes que conocer el parque de máquinas de nadie: envías el plano y recibes la pieza correcta al coste correcto, con un único interlocutor.
Preguntas frecuentes
¿Qué significan los ejes en mecanizado CNC?
Son las direcciones en que la máquina puede mover la herramienta y la pieza. Más ejes permiten mecanizar geometrías más complejas y más caras en una sola sujeción, pero también encarecen el trabajo.
¿Siempre es mejor el mecanizado de 5 ejes?
No. Mecanizar en 5 ejes una pieza que se resuelve en 3 encarece el trabajo sin aportar nada. El criterio correcto es la mínima capacidad que fabrica tu pieza con la calidad requerida.
¿Cuándo necesito 5 ejes?
Cuando la pieza tiene superficies curvas compuestas o hay que mecanizar varias caras con tolerancias estrictas entre ellas, y conviene hacerlo en una sola sujeción para evitar errores de reposicionamiento.
¿Al subcontratar tengo que conocer las máquinas?
No. Cada pieza va a la configuración idónea dentro de nuestra red de talleres. Tú envías el plano y recibes la pieza correcta al coste correcto.
¿3, 4 o 5 ejes? Lo decidimos por ti
Analizamos tu plano y asignamos la máquina exacta que tu pieza necesita, sin que pagues capacidad de más. Presupuesto en 24-48 h, sin compromiso.
Pedir presupuesto →