

Dos conceptos aparecen en casi todos los planos de fabricación y son los que más influyen en si una pieza «encaja» y cuánto cuesta: las tolerancias y los acabados. Entenderlos te ayuda a especificar bien tus piezas, a hablar el mismo idioma que el taller y, sobre todo, a no pagar de más por precisión que no necesitas. Te lo explicamos de forma sencilla.
Qué es una tolerancia
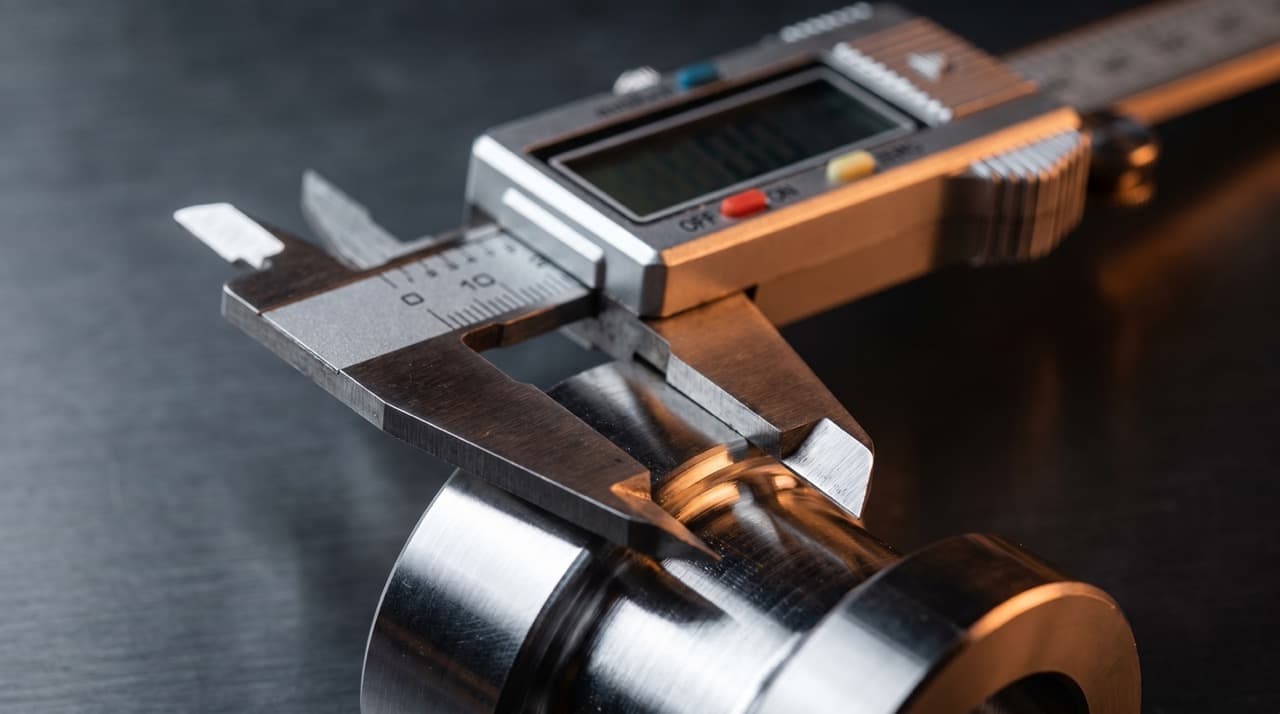
Ninguna pieza se fabrica con una medida perfecta y exacta: siempre hay una desviación mínima. La tolerancia es el margen de variación aceptable respecto a la medida nominal. Por ejemplo, un eje de «20 mm con tolerancia ±0,05 mm» se considera correcto si su diámetro real está entre 19,95 y 20,05 mm. Esa horquilla es lo que el taller se compromete a respetar.
Las tolerancias son imprescindibles porque las piezas tienen que encajar y funcionar juntas: un eje que entra en un rodamiento, una tapa que cierra sobre una caja. Sin tolerancias definidas, no hay garantía de que las piezas montadas funcionen.
Tolerancias dimensionales y geométricas
Hay dos grandes tipos. Las dimensionales controlan las medidas (longitudes, diámetros). Las geométricas (lo que se conoce como GD&T) controlan la forma y la posición: que una superficie sea realmente plana, que un agujero esté perpendicular, que dos caras sean paralelas. En piezas de precisión, las geométricas son tan importantes como las dimensionales.
Por qué la tolerancia dispara (o ahorra) el coste
Esta es la clave práctica: cuanto más estricta es una tolerancia, más cara es la pieza. Una tolerancia muy apretada exige mejores máquinas, ir más despacio, más controles de calidad y genera más piezas rechazadas. Pasar de ±0,1 mm a ±0,01 mm puede multiplicar el coste de una operación.
De ahí el consejo más rentable en diseño de piezas: especifica tolerancias apretadas solo donde la función lo exige, y deja holgadas las demás cotas. Pedir alta precisión «en toda la pieza por si acaso» es uno de los sobrecostes más habituales y fáciles de evitar. Un buen plano distingue las cotas críticas de las que no lo son.
Qué es el acabado superficial
El acabado superficial describe la rugosidad o textura de la superficie de la pieza tras el mecanizado, y se mide habitualmente con el parámetro Ra. Una superficie puede quedar más basta o más pulida según la operación, las herramientas y la velocidad. El acabado importa por varias razones:
- Funcional: una superficie que sella, desliza o gira necesita un acabado fino; una cara que no se ve ni roza puede quedar más basta.
- Estético: en piezas visibles, el acabado es parte del producto.
- De preparación: algunos tratamientos posteriores (pintura, recubrimientos) requieren un acabado determinado.
Igual que con las tolerancias, un acabado más fino encarece: pedir un pulido de espejo donde basta un acabado estándar es tirar dinero.
Tratamientos y acabados posteriores
Más allá del acabado de mecanizado, muchas piezas pasan por procesos posteriores que mejoran sus propiedades o su aspecto: anodizado (aluminio), cincado o pavonado (protección anticorrosión), tratamiento térmico (dureza), pulido, granallado o pintura. Cada uno añade coste y plazo, y conviene preverlos desde el diseño: a veces, elegir un material que ya resiste la corrosión evita un recubrimiento posterior y sale más a cuenta.
Cómo influye el proceso en tolerancias y acabados
No todos los procesos alcanzan las mismas tolerancias ni acabados. El mecanizado CNC de precisión y el decoletaje permiten tolerancias muy ajustadas y buenos acabados; otros procesos, como la fundición, parten de tolerancias más amplias y suelen requerir un mecanizado posterior en las zonas que necesitan precisión. Por eso, las tolerancias que pidas condicionan el proceso —y el taller— adecuado para tu pieza.
Especificar bien es la mitad del trabajo
Un plano con tolerancias y acabados bien definidos —apretados donde toca, holgados donde no— se traduce en presupuestos más ajustados y en piezas que funcionan a la primera. Como especialistas en subcontratación de mecanizado, revisamos tu plano, te avisamos si hay tolerancias innecesariamente caras y seleccionamos el taller con la capacidad de precisión que tu pieza realmente necesita. Acertar aquí es a la vez calidad y ahorro.
Preguntas frecuentes
¿Qué pasa si no indico tolerancias en el plano?
Si no indicas tolerancias, se aplican las llamadas «tolerancias generales» (según normas como ISO 2768), que son las estándar del taller. Para muchas cotas es suficiente, pero para las medidas críticas de tu pieza conviene indicar la tolerancia concreta, porque las generales pueden ser demasiado holgadas para que la pieza encaje bien.
¿Cuánto encarece pedir una tolerancia más estricta?
Bastante, y de forma no lineal: cuanto más se aprieta, más sube el coste. Estrechar una tolerancia obliga a mejores máquinas, menor velocidad, más verificación y más rechazos. Por eso conviene apretar solo las cotas funcionales y dejar holgadas las demás; es una de las decisiones que más ahorra sin perder calidad.
¿Qué acabado superficial necesita mi pieza?
Depende de su función. Superficies que sellan, deslizan o se ven necesitan acabados finos; las que no rozan ni se ven pueden quedar más bastas. Indicar un acabado más fino del necesario encarece sin aportar valor. Si tienes dudas, describe qué hace cada superficie y un especialista puede recomendarte el acabado adecuado.
¿Todos los talleres pueden cumplir cualquier tolerancia?
No. La precisión alcanzable depende de la maquinaria y del proceso. Tolerancias muy ajustadas requieren máquinas y control de calidad específicos. Por eso es importante que la pieza vaya al taller con la capacidad adecuada; pedir alta precisión a un taller que no la alcanza lleva a rechazos y retrasos.
¿Tienes un plano con tolerancias y no sabes si son las adecuadas?
Envíanoslo. Lo revisamos, te avisamos de posibles sobrecostes y te damos presupuesto en 48 horas, sin compromiso.
Enviar plano y pedir presupuesto →